在智能手机深度融入日常生活的今天,手机配件已从单纯的附属品演变为庞大的独立产业。其中,绕线器与手机支架作为高频使用的功能性配件,其背后依赖的是高度专业化的设计、精密制造与供应链协同。本文将从制造业视角,系统梳理绕线器、支架等手机配件的设计生产制造全流程、关键技术、产业现状与发展趋势。
一、产品分类与功能定位
- 绕线器:主要解决耳机线、充电线缠绕杂乱的痛点,按结构分为手动绕线器、自动伸缩绕线器、磁吸收纳式绕线器及多功能集线盒。材质涵盖ABS、PC、硅胶、TPU及金属合金。
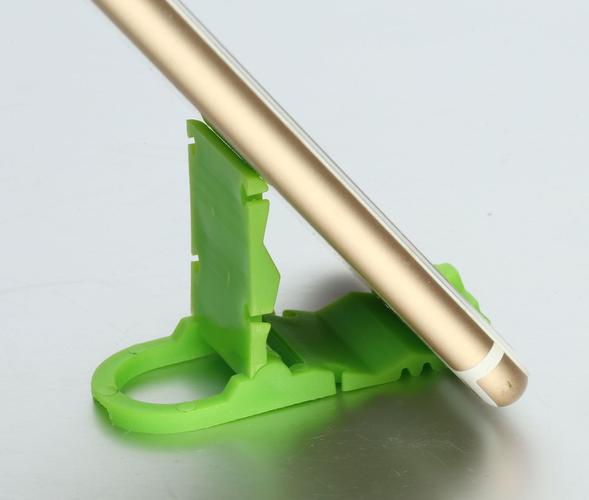
- 手机支架:按使用场景分为桌面支架、车载支架、床头夹持支架、折叠便携支架及磁吸支架。核心结构包括夹持臂、转轴、底座及阻尼组件,对稳定性、角度调节寿命与夹持可靠性要求极高。
二、设计研发流程
专业设计团队通常遵循以下流程:需求分析与人体工学建模 → 3D结构设计(CAD/Pro-E) → 手板打样(CNC/3D打印) → 装配验证与跌落测试 → 模具设计(DFM分析) → 小批量试产 → 量产导入。设计阶段需重点考虑:绕线器的最小缠绕半径与线材保护、支架转轴的阻尼衰减曲线、夹持结构的自适应行程以及磁吸力的安全阈值。
三、制造工艺与产线配置
典型制造流程包括:模具开发(注塑模/压铸模)→ 注塑成型(ABS/PC/硅胶包胶)→ 五金冲压/CNC加工(转轴、弹簧片)→ 表面处理(喷涂、电镀、阳极氧化、镭雕)→ SMT贴片(若含无线充模块)→ 组装(自动锁螺丝机、超声波焊接)→ 全检(拉力测试、寿命测试、外观CCD检测)→ 包装出货。
关键工艺控制点:注塑件缩水与飞边控制、转轴阻尼扭矩一致性(±5%)、硅胶包胶的粘合强度、磁吸支架的磁通量均匀性。产线通常配置十万级洁净组装车间、自动点胶机、寿命测试台(如绕线器插拔寿命≥10000次,支架转轴开合寿命≥8000次)。
四、质量控制与行业标准
符合RoHS、REACH环保指令;结构件需通过1.2米跌落测试、盐雾测试(金属件48h)、高低温循环测试(-20℃~60℃);车载支架还需满足ISO 16750振动标准。工厂普遍推行ISO9001质量管理体系,部分出口企业需通过BSCI验厂。
五、供应链与产业带分布
国内手机配件制造业高度集中于珠三角(深圳、东莞、惠州)与长三角(宁波、昆山),形成模具、注塑、五金、组装完整配套。绕线器与支架类产品供应链成熟,从模具钢、工程塑料到转轴弹簧均可本地采购,新品打样周期可压缩至7~10天。
六、市场趋势与制造升级方向
- 材料升级:生物基塑料、液态硅胶、航空铝材应用增多;
- 功能集成:绕线器集成无线充电、支架集成蓝牙追踪或重力感应;
- 智能制造:注塑车间MES系统与自动光学检测(AOI)普及,组装线向柔性自动化转型;
- 绿色制造:可回收设计、无卤素材料与低碳注塑工艺成为头部代工厂竞争力。
绕线器与手机支架虽为小配件,但其设计制造链条完整覆盖工业设计、模具工程、精密注塑与品质管理。对制造企业而言,深耕细分工艺术、强化DFM能力并紧跟快充与磁吸生态趋势,是持续获取品牌订单的核心路径。